Una bodega puede tener pasillos correctos, racks en buen estado y aun así perder capacidad cada día. El problema suele aparecer cuando se almacenan grandes volúmenes del mismo producto en rack selectivo: cada pasillo entrega acceso directo, pero también consume superficie. Entender cuándo usar rack drive in permite evaluar si esa superficie puede convertirse en posiciones de pallet sin comprometer el flujo operacional.
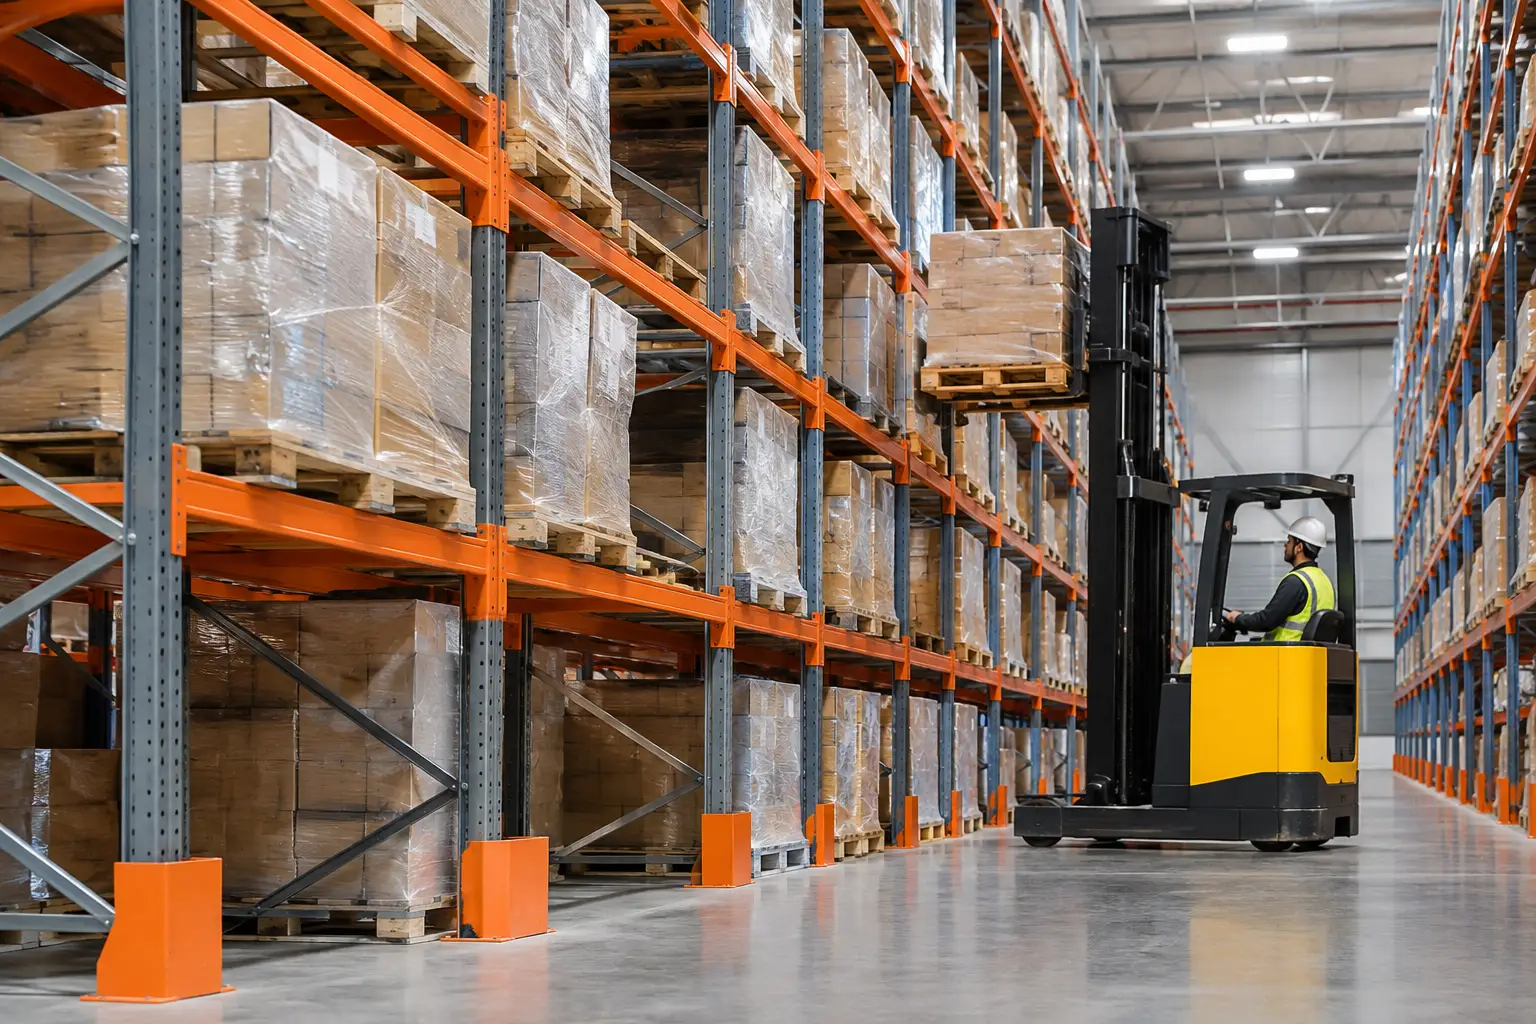
El rack drive in es un sistema de almacenaje compacto en el que la grúa horquilla ingresa a calles internas para depositar o retirar pallets sobre rieles de apoyo. A diferencia del rack selectivo, no requiere un pasillo de operación frente a cada posición. Esa reducción de pasillos permite elevar significativamente la densidad de almacenaje, en especial cuando la bodega cuenta con altura disponible y un inventario concentrado en pocas referencias.
No es una solución universal. Su conveniencia depende de la cantidad de SKU, el volumen por producto, la rotación, la política de salida de inventario, las características del pallet y los equipos de movimiento. La decisión correcta no consiste en elegir el sistema con más posiciones teóricas, sino el que entregue capacidad útil y una operación controlada.
Cuándo usar rack drive in según tu operación
El rack drive in funciona mejor cuando cada SKU ocupa un volumen relevante de pallets. Si una empresa maneja pocas referencias y mantiene stock profundo por producto, puede asignar una o varias calles a cada SKU. Así, la grúa horquilla entra por una misma cara del bloque, almacena los pallets en profundidad y aprovecha tanto el largo como la altura de la nave.
Es especialmente conveniente para inventarios de rotación media o baja, o para productos cuya salida opera bajo criterio LIFO, es decir, último pallet en entrar, primero en salir. En este sistema, el pallet ubicado al fondo de una calle queda disponible después de retirar los pallets posicionados delante. Cuando ese orden es compatible con el producto y con la planificación de despachos, la densidad obtenida puede justificar ampliamente la menor selectividad.
Un caso frecuente ocurre en bodegas de alimentos congelados, cámaras de frío, manufactura y operaciones con stock de reserva. En una cámara de frío, cada metro cúbico tiene alto costo de construcción y operación. Reducir la cantidad de pasillos puede generar una mejora importante de capacidad sin ampliar el recinto. Para productos de un mismo lote, con fechas de vencimiento controladas y salidas planificadas, el sistema puede ser una respuesta eficiente.
También es una alternativa cuando la bodega está saturada por crecimiento de inventario, pero la operación no requiere acceder a todos los pallets en forma inmediata. Antes de arrendar superficie adicional o modificar la infraestructura, conviene revisar si el layout actual está destinando demasiada área a circulación. Un bloque drive in bien dimensionado puede concentrar el stock de reserva y liberar sectores selectivos para los SKU de mayor rotación.
Señales operacionales que justifican evaluarlo
La primera señal es una alta profundidad de inventario por referencia. Si un SKU ocupa dos o tres pallets, el drive in probablemente no tendrá el mismo rendimiento que con diez, veinte o más pallets por producto. La segunda es una cantidad acotada de SKU respecto del total de posiciones requeridas. Mientras más referencias deban convivir en el mismo bloque, mayor será el riesgo de calles parcialmente utilizadas.
Otra señal es disponer de altura libre que hoy no se está aprovechando. El sistema debe diseñarse según la elevación efectiva de la grúa horquilla, las holguras de operación, la altura de carga, la condición de la losa y las interferencias de la nave, como rociadores, luminarias, vigas o instalaciones de frío. Instalar más niveles sin validar estas variables no equivale a ganar capacidad segura.
Por último, la operación debe tener disciplina de asignación. Cada calle necesita una definición clara de SKU, lote y condición de inventario. Sin ese control, la densidad puede transformarse en movimientos adicionales, bloqueos de producto o dificultades de trazabilidad.
Cuándo no conviene implementar rack drive in
El rack drive in no es la primera elección cuando se requiere acceso directo a cada pallet. Si la bodega despacha muchas referencias todos los días, trabaja con preparación intensiva de pedidos o necesita seleccionar pallets específicos por lote, fecha o cliente, un rack selectivo suele entregar una operación más ágil. El acceso inmediato reduce reubicaciones y facilita la coordinación entre recepción, reposición y despacho.
Tampoco es adecuado para inventarios con exigencia FIFO estricta, donde el primer pallet en ingresar debe ser el primero en salir. En esos casos puede evaluarse un sistema drive through, que permite carga por un extremo y retiro por el otro, o bien alternativas selectivas según la densidad requerida. La elección depende de los flujos reales, no solamente de la política declarada de inventario.
Otro límite aparece cuando existen demasiados SKU con pocas unidades por referencia. Asignar una calle profunda a un producto de baja cobertura genera posiciones vacías y reduce el beneficio del sistema. Una bodega con alta variedad y stock fragmentado normalmente necesita selectividad, no solo densidad.
También se debe considerar el equipo de movimiento. La grúa horquilla debe ingresar de manera controlada a las calles, con capacidad de elevación, dimensiones y radio de giro compatibles con el diseño. Los operadores requieren procedimientos claros para evitar impactos contra marcos, rieles y protecciones. El sistema no debe definirse por una medida estándar: debe responder al pallet real, a su estado, a la carga máxima por nivel y al comportamiento del equipo en terreno.
El equilibrio entre densidad, acceso y rotación
La pregunta no es únicamente cuántos pallets caben. Una evaluación técnica debe comparar cuántas posiciones quedan realmente utilizables por SKU, cuántos movimientos requiere la reposición y qué nivel de servicio necesita cada familia de productos. Un layout con máxima densidad puede perder eficiencia si obliga a mover pallets para acceder a la carga correcta.
Por eso, en muchas bodegas la mejor respuesta es una solución mixta. El rack selectivo puede atender productos de alta rotación, referencias con preparación frecuente y pallets que exigen acceso directo. El rack drive in puede concentrar stock de reserva, campañas estacionales, producción acumulada o líneas con alta profundidad. Esta combinación permite ordenar los flujos: acceso rápido donde importa la velocidad y almacenamiento compacto donde importa la capacidad.
La clasificación ABC ayuda a tomar esta decisión. Los SKU A, con movimientos frecuentes, suelen requerir ubicaciones accesibles y cercanas a despacho. Los SKU B pueden adaptarse a una configuración intermedia. Los SKU C, de menor rotación pero mayor volumen acumulado, son candidatos naturales para almacenamiento compacto, siempre que su lógica de salida sea compatible.
Variables de ingeniería antes de definir el layout
Un proyecto de rack drive in debe partir con un levantamiento técnico de la bodega. La altura libre, las dimensiones de los pilares, la ubicación de puertas, los sentidos de circulación, los sectores de recepción y despacho, las rutas peatonales y las áreas de seguridad condicionan la distribución posible. La capacidad no se calcula aislando el rack del resto de la operación.
La carga es igual de determinante. Se deben conocer las dimensiones máximas del pallet, su peso, la rigidez de la base, la condición de los apoyos y cualquier variación entre proveedores. Un pallet deformado o con patines incompatibles puede afectar el desplazamiento dentro de la calle y aumentar el riesgo operacional. La memoria de cálculo debe considerar las cargas, la configuración de niveles, la profundidad de las calles y las solicitaciones propias del uso con grúa horquilla.
La protección estructural merece atención específica. En un sistema donde el equipo ingresa al rack, los marcos delanteros, guías, rieles y zonas de impacto deben diseñarse para la operación prevista. Las protecciones no reemplazan una conducción capacitada, pero reducen la exposición de los elementos más vulnerables. Junto con el montaje, es recomendable definir una rutina de inspección para identificar golpes, deformaciones o daños antes de que afecten la seguridad del sistema.
Cómo evaluar si el proyecto entregará capacidad real
Antes de aprobar una inversión, conviene modelar el inventario actual y proyectado. No basta con dividir los pallets totales por las posiciones disponibles. Hay que revisar la profundidad promedio por SKU, los picos estacionales, los lotes, las fechas de vencimiento y el porcentaje de ocupación esperable por calle. Este análisis muestra si la capacidad compacta será efectiva o si quedará inmovilizada por mezcla de productos.
Luego se valida el flujo diario. ¿Cuántos pallets entran y salen por turno? ¿En qué horarios coinciden recepción y despacho? ¿Qué productos necesitan reposición inmediata? ¿Cuánto tiempo puede destinarse a reordenar una calle? Las respuestas permiten definir la cantidad de bloques, sus profundidades, los frentes de carga y la ubicación respecto de las zonas operativas.
Racker aborda esta decisión desde el levantamiento hasta la entrega: revisión de condiciones en terreno, propuesta de layout, ingeniería y memoria de cálculo, fabricación, suministro, montaje y puesta en marcha. El objetivo no es instalar más estructura por metro cuadrado, sino configurar posiciones de pallet que respondan a la carga, la rotación y la continuidad operacional de la bodega.
Si su operación concentra volumen en pocas referencias, puede trabajar con lógica LIFO y necesita recuperar superficie ocupada por pasillos, el rack drive in merece una evaluación técnica. El dato decisivo no será solo la cantidad de posiciones adicionales, sino la capacidad de mantener un flujo seguro, trazable y sostenible cuando el inventario vuelva a crecer.