Cuando la recepción bloquea los pasillos, los picking cruzan rutas con las grúas horquilla y los pallets terminan en ubicaciones transitorias, el problema no se resuelve simplemente agregando racks. Saber cómo optimizar layout logístico exige revisar la operación completa: qué entra, qué sale, cuánto pesa, cómo se mueve y qué nivel de acceso requiere cada producto.
En una bodega industrial, cada metro cuadrado debe responder a una función concreta. El layout define la capacidad real de almacenaje, la seguridad de los desplazamientos, la velocidad de preparación de pedidos y la posibilidad de crecer sin rediseñar toda la instalación. Una distribución aparentemente eficiente puede fallar si no considera la altura útil, los radios de giro, la carga por nivel o la rotación efectiva del inventario.
El layout no parte por elegir un rack
El error más frecuente es seleccionar un sistema de almacenaje antes de levantar los datos operacionales. Un rack selectivo, Drive In, picking o un altillo puede ser técnicamente adecuado, pero solo bajo ciertas condiciones de carga, cantidad de SKU, rotación, volumen por referencia y equipos de movimiento disponibles.
Por ejemplo, una operación con muchos SKU y necesidad de acceder directamente a cada pallet suele requerir rack selectivo. En cambio, un inventario de pocas referencias, alto volumen por SKU y rotación controlada puede aprovechar mejor un sistema Drive In. La decisión no es estética ni depende únicamente de cuántos pallets caben: determina el comportamiento diario de la bodega.
Antes de dibujar pasillos o calcular posiciones, conviene establecer una línea base de la operación. El levantamiento técnico debe identificar, al menos, los siguientes factores:
- Dimensiones interiores de la nave, altura libre, interferencias, pilares, puertas, andenes y redes existentes.
- Tipo de carga, peso máximo por pallet, medidas, condiciones de apoyo y estabilidad de la unidad almacenada.
- Cantidad de SKU, inventario promedio y máximo, rotación, estacionalidad y reglas FIFO o LIFO.
- Equipos de movimiento, incluyendo dimensiones, altura de elevación, radio de giro y capacidad de carga.
- Flujos de recepción, control, almacenaje, reposición, picking, consolidación, despacho y devoluciones.
Estos antecedentes permiten transformar una necesidad general, como “necesitamos más espacio”, en un proyecto de ingeniería con criterios verificables.
Cómo optimizar layout logístico según los flujos reales
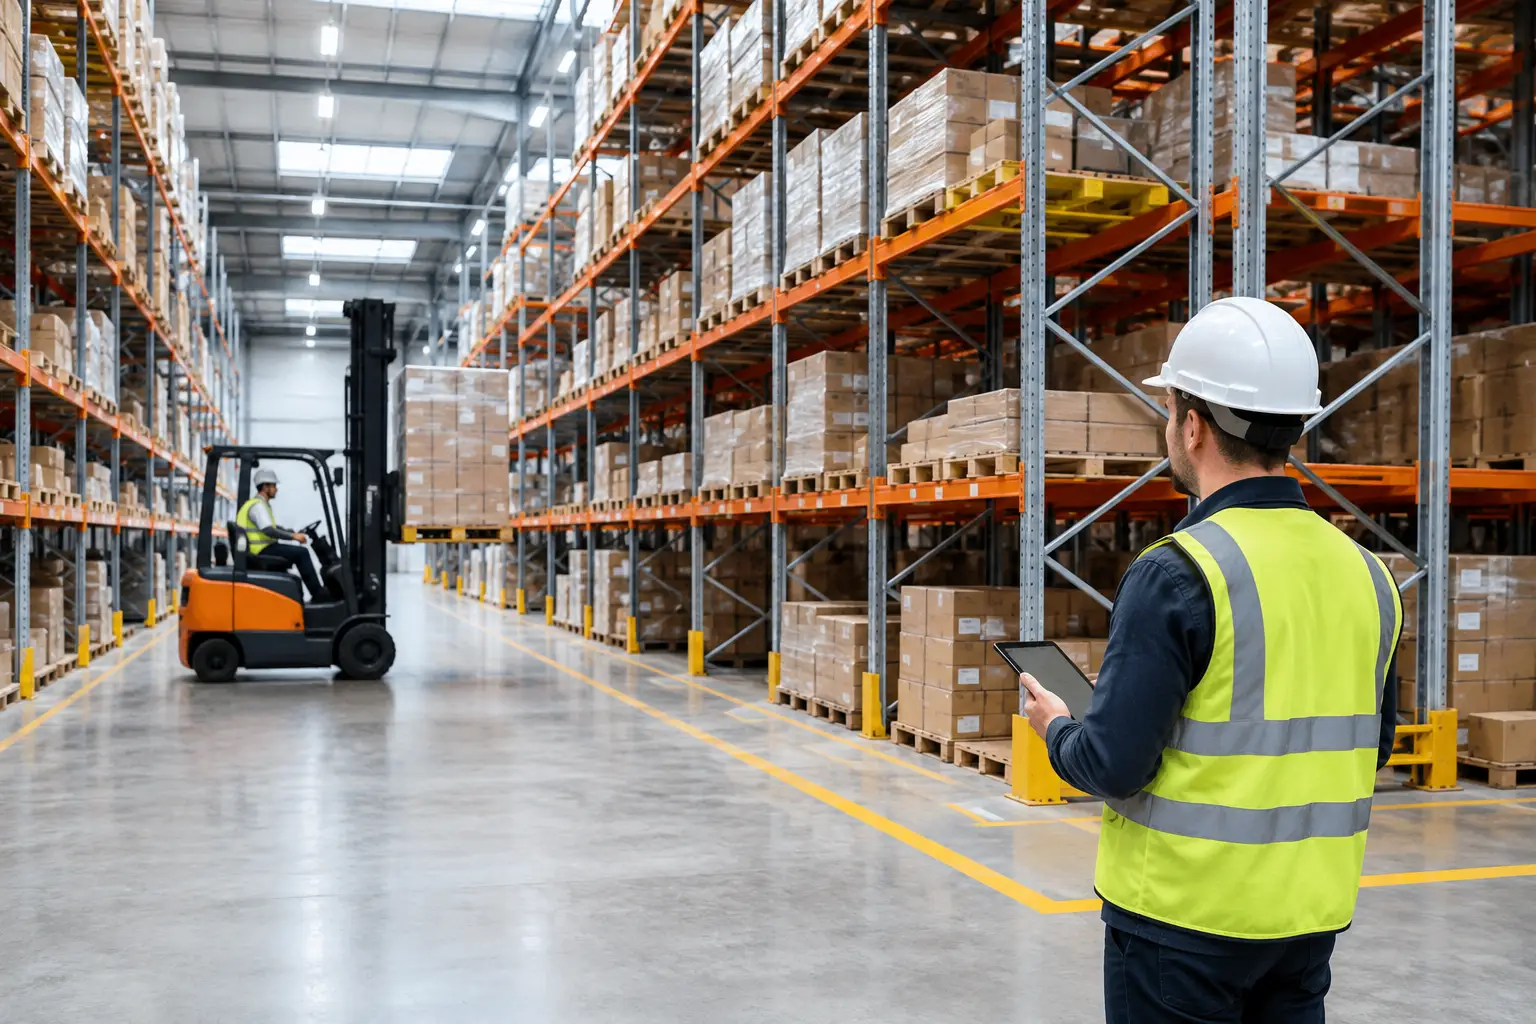
Un layout eficiente reduce cruces innecesarios y evita que procesos incompatibles compartan la misma superficie. La recepción no debiera competir con el despacho, y las áreas de picking manual no debieran quedar expuestas al tránsito continuo de equipos de movimiento. Esto no siempre implica separar físicamente cada zona, pero sí ordenar prioridades, sentidos de circulación y superficies de apoyo.
La ubicación de los productos debe seguir su comportamiento operacional. Los SKU de alta rotación requieren posiciones cercanas a picking, consolidación o despacho, según el modelo de preparación de pedidos. Los artículos de baja salida pueden utilizar ubicaciones más alejadas o cotas superiores, siempre que su peso, formato y frecuencia de acceso lo permitan.
También hay que distinguir entre capacidad estática y capacidad útil. Una bodega puede tener muchas posiciones de pallet en plano, pero perder rendimiento si los pasillos son insuficientes, si no hay área para staging o si las reposiciones obligan a interrumpir el picking. La densidad máxima no siempre equivale a la mejor solución. En operaciones de alta actividad, un pasillo adicional o una zona de predespacho bien dimensionada puede generar más productividad que algunas posiciones extra de almacenaje.
Diseñar pasillos para el equipo que realmente opera
El ancho de pasillo debe definirse a partir del equipo de movimiento, no de una medida estándar. Una grúa horquilla contrapesada, un apilador retráctil y una transpaleta eléctrica requieren maniobras distintas. Reducir pasillos para aumentar capacidad puede ser correcto si se cambia el equipo o si la operación admite ese ajuste; de lo contrario, se generan golpes a la estructura, esperas, maniobras lentas y riesgos para las personas.
La geometría también importa. Las cabeceras de rack deben permitir giros seguros, especialmente cuando existen pallets sobredimensionados o cargas inestables. En cámaras de frío, esta revisión es aún más exigente: el costo por metro cúbico hace atractivo elevar la densidad, pero la estructura, la operación y las condiciones térmicas deben evaluarse como un conjunto.
Aprovechar la altura disponible con criterio estructural
Muchas bodegas saturadas mantienen altura sin utilizar porque el diseño original se limitó a una configuración baja o porque no se revisó la capacidad del piso y de la estructura de almacenaje. Aprovechar la altura puede aumentar significativamente las posiciones de pallet o crear nuevas superficies operativas mediante altillos, pero exige memoria de cálculo y definición precisa de las cargas.
No basta con saber cuántos niveles caben. Se debe calcular la carga por nivel, carga por marco, deflexiones admisibles, anclajes, placas base y condiciones del pavimento. Si se trata de un altillo industrial, además se deben considerar las cargas distribuidas, cargas puntuales, circulación de personas, escaleras, barandas, accesos y el uso proyectado de la superficie.
Un altillo puede ser una alternativa eficaz cuando el problema no es solo el almacenaje de pallets. Operaciones con picking manual, embalaje, repuestos, insumos livianos u oficinas de apoyo pueden liberar superficie de piso al trasladar procesos a un segundo nivel. Sin embargo, no conviene usarlo para resolver cualquier saturación: si el flujo requiere reposición frecuente con carga pesada, la solución debe evaluar equipos de elevación y seguridad operacional desde el inicio.
Definir el sistema de almacenaje por perfil de inventario
El perfil de inventario cambia y el layout debe absorber parte de esa variación. Una operación que hoy trabaja con veinte SKU de alta profundidad puede incorporar mañana una línea de productos con más referencias y menor volumen por pallet. Si todo el sistema está diseñado para máxima densidad, el acceso puede convertirse en una limitación.
El rack selectivo ofrece acceso directo a cada pallet y flexibilidad frente a cambios de surtido. Es una solución frecuente en centros de distribución y bodegas multiproducto, especialmente cuando se necesita controlar ubicaciones y preparar pedidos con agilidad. Su contrapartida es que requiere más superficie destinada a pasillos que soluciones de acumulación.
El rack Drive In mejora la densidad al reducir pasillos, por lo que puede ser conveniente para lotes homogéneos, inventarios por campaña o productos con baja variedad. No obstante, su operación exige disciplina de carga y descarga, además de una evaluación clara del criterio FIFO o LIFO requerido. Para picking manual de cajas, el rack picking permite organizar referencias de acceso frecuente, mientras que los altillos agregan superficie útil cuando la altura disponible lo justifica.
Incorporar seguridad y continuidad operacional al diseño
Un layout logístico no está terminado cuando el plano muestra más posiciones. Debe incorporar protecciones de puntal, defensas en cabeceras, demarcación, zonas peatonales, rutas de evacuación y áreas de carga definidas. Estas medidas reducen daños sobre la estructura y ayudan a mantener una operación predecible.
La implementación también requiere planificación. Montar racks en una bodega activa puede afectar despachos, recepción o inventario si no se ejecuta por etapas. En algunos proyectos conviene intervenir sectores liberados progresivamente; en otros, concentrar el montaje durante ventanas operativas específicas. La alternativa adecuada depende de la criticidad de la operación, del stock disponible y de la posibilidad de habilitar áreas temporales.
Racker aborda este proceso desde el levantamiento técnico hasta el montaje y puesta en marcha, integrando layout, ingeniería, fabricación e instalación bajo criterios de carga y operación. Esto permite que las decisiones de capacidad no queden desconectadas de la realidad constructiva de la bodega.
Validar el layout antes de instalar
Antes de fabricar o montar, el layout debe revisarse con las áreas que lo usarán: bodega, prevención de riesgos, mantenimiento, transporte y planificación. Una validación útil recorre situaciones concretas: llegada simultánea de camiones, reposición durante picking, pallets fuera de estándar, devoluciones, quiebres de stock y períodos de máxima demanda.
También conviene proyectar el crecimiento. No se trata de sobredimensionar la inversión sin necesidad, sino de dejar una lógica de expansión. Puede ser mediante módulos de rack ampliables, reservas de superficie, niveles preparados para una futura habilitación o sectores que puedan cambiar de función sin intervenir toda la bodega.
La mejor decisión no es la que entrega más pallets en el plano, sino la que sostiene el flujo, protege la carga y mantiene capacidad de adaptación. Un layout bien resuelto convierte la bodega en una infraestructura que acompaña la operación, en lugar de convertirse en su principal restricción.