Una bodega no se satura solamente cuando ya no caben más pallets. También se satura cuando los equipos recorren distancias innecesarias, los SKU de alta rotación quedan al fondo, los pasillos se transforman en almacenamiento temporal o se pierde tiempo buscando posiciones disponibles. Entender cómo redistribuir pallets en bodega permite corregir esas pérdidas antes de que afecten el nivel de servicio, la seguridad y la continuidad operacional.
Redistribuir no significa mover pallets de un sector a otro para liberar espacio de forma momentánea. Es una decisión de layout que debe responder a la carga, la rotación, la cantidad de referencias, el tipo de equipo de movimiento, la altura útil y los flujos de recepción, almacenamiento, picking y despacho. Cuando estas variables se revisan en conjunto, la bodega puede ganar capacidad y orden sin necesidad de ampliar inmediatamente su superficie.
Cuándo conviene redistribuir pallets en bodega
Hay señales operacionales que justifican una evaluación técnica. La más evidente es la ocupación constante de pasillos, zonas de staging o áreas de despacho con pallets que no tienen ubicación asignada. Sin embargo, una ocupación elevada no siempre exige el mismo tipo de solución. Una bodega con 90% de ocupación y productos homogéneos se comporta distinto a otra con 90% de ocupación, cientos de SKU y preparación de pedidos diaria.
También conviene revisar el layout cuando cambian las condiciones que dieron origen a la instalación: aumenta el inventario, se incorporan nuevas líneas de producto, cambia la frecuencia de despacho, se reemplazan grúas horquilla o se modifica la composición de las cargas. Mantener la distribución original frente a una operación distinta suele generar posiciones mal utilizadas y congestión en los puntos críticos.
Otros síntomas frecuentes son:
- pallets de alta rotación ubicados en posiciones lejanas o de difícil acceso;
- niveles de rack ocupados por cargas incompatibles con su altura o peso;
- pasillos demasiado anchos o demasiado estrechos para el equipo de movimiento actual;
- almacenamiento en piso que impide ordenar la recepción, el picking o el despacho;
- diferencias recurrentes entre el inventario físico y las ubicaciones registradas.
El objetivo no es llenar cada espacio disponible. Una redistribución efectiva mantiene capacidad de maniobra, zonas de seguridad y una secuencia de flujo que permita operar sin trasladar el problema desde el rack hacia los pasillos.
Partir por datos operacionales, no por el rack disponible
La primera decisión debe basarse en un levantamiento de la operación real. Antes de mover estructuras o reasignar posiciones, es necesario medir dimensiones de la bodega, altura libre, pilares, puertas, redes contra incendio, interferencias, áreas de carga y descarga, así como recorridos de personas y equipos. Un plano desactualizado puede llevar a proyectar pasillos o módulos que no funcionan en terreno.
Luego se analiza el inventario. No basta con conocer la cantidad total de pallets. Se debe identificar cuántos SKU existen, cuántos pallets se almacenan por SKU, cuál es su rotación, qué dimensiones tienen las unidades de carga y si hay requerimientos de lote, vencimiento, FIFO o LIFO. Una carga sobredimensionada, con pallets en mal estado o con peso variable, afecta tanto la capacidad teórica como la seguridad de la estructura.
La clasificación ABC suele ser útil para ordenar prioridades. Los productos A, con mayor frecuencia de movimiento, deben quedar en posiciones de acceso rápido y próximas a los puntos donde se generan sus movimientos. Los productos B pueden ocupar zonas intermedias, mientras que los SKU C, de baja salida, pueden utilizar posiciones más alejadas o niveles superiores. Esta lógica debe ajustarse cuando existen exigencias sanitarias, restricciones de segregación o una alta variabilidad estacional.
Definir el flujo antes de reasignar posiciones
Una bodega eficiente reduce cruces, retrocesos y esperas. Por eso, la redistribución debe comenzar dibujando el recorrido de cada pallet desde su recepción hasta su despacho. Si un mismo pasillo concentra reposición, picking y salida de producto, es probable que se convierta en un cuello de botella, aunque existan posiciones libres en otros sectores.
En operaciones con alto volumen de entrada y salida, conviene separar claramente las zonas de recepción, control, cuarentena, almacenamiento, preparación y despacho. La separación no siempre requiere muros o grandes superficies. A veces se logra delimitando posiciones, definiendo reglas de ubicación y evitando que el inventario transitorio invada las rutas de circulación.
La ubicación de los pallets de reserva también debe conversar con el picking. Si la reposición obliga a detener la preparación de pedidos o a cruzar recorridos con peatones, el layout pierde eficiencia. En estos casos, puede ser preferible destinar niveles inferiores a picking y niveles superiores a reserva, siempre que la carga, la altura de operación y el equipo de movimiento lo permitan.
Elegir la configuración de almacenaje según el inventario
La redistribución puede realizarse dentro de la estructura existente o requerir una nueva configuración de rack. La elección depende de la accesibilidad necesaria y de la relación entre cantidad de SKU y volumen por referencia.
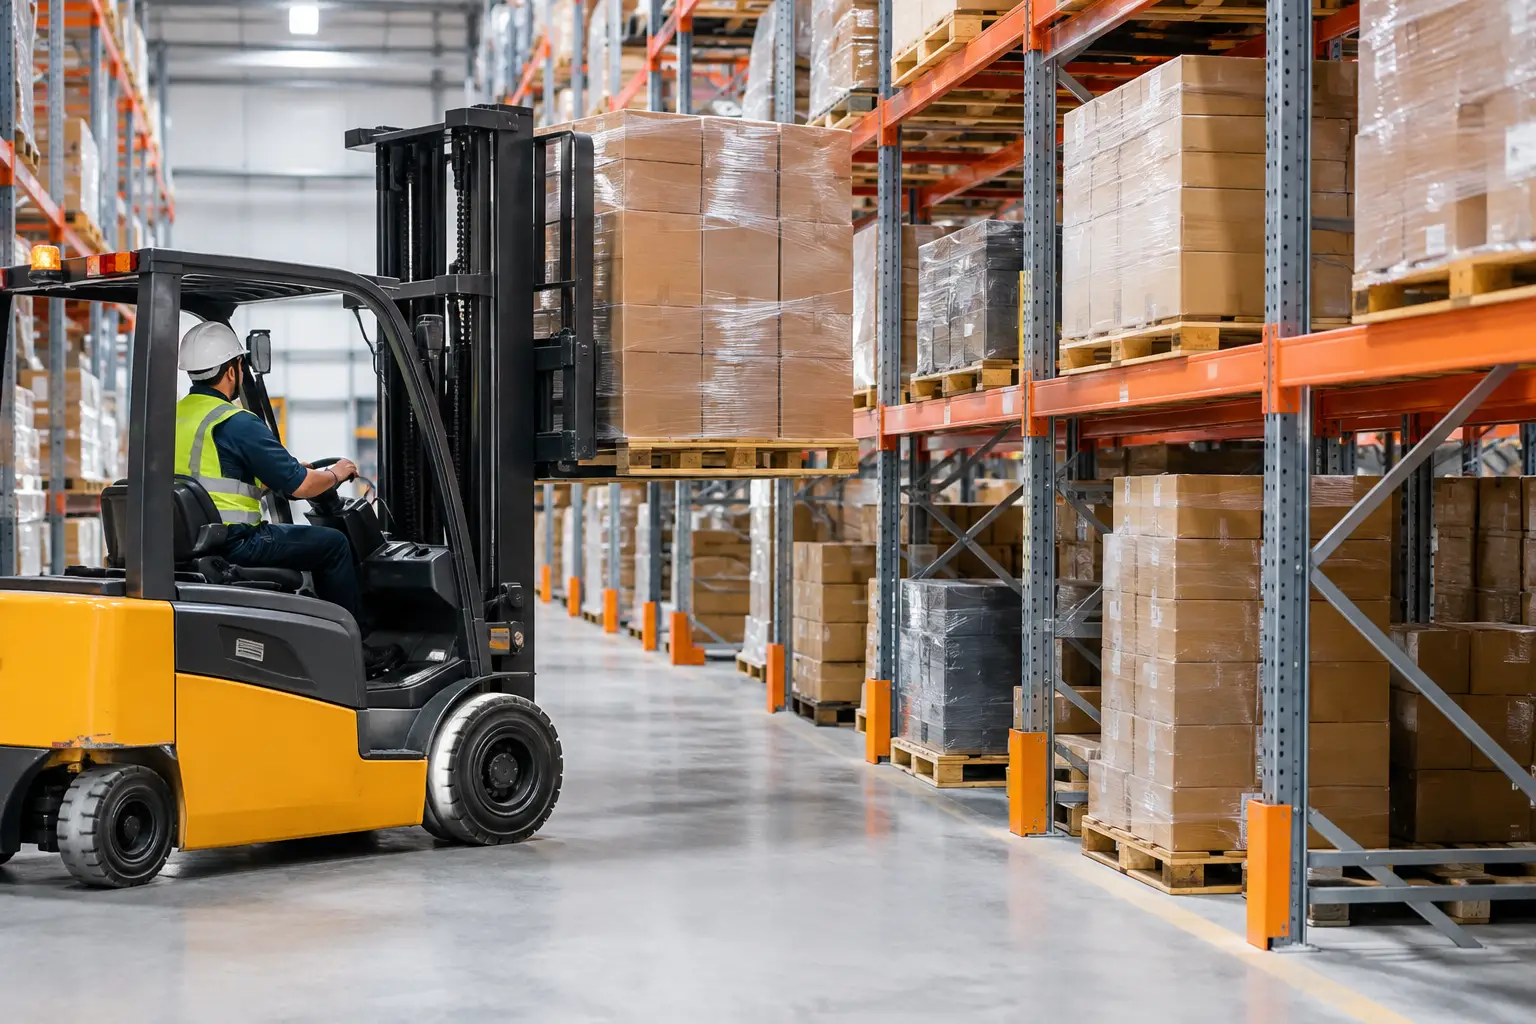
El rack selectivo es adecuado cuando se requiere acceso directo a cada pallet y existe una variedad relevante de SKU. Facilita la gestión FIFO y la localización de inventario, aunque normalmente entrega menor densidad que sistemas compactos. Es una alternativa frecuente para centros de distribución, bodegas con preparación de pedidos y operaciones que cambian su mix de productos con regularidad.
Cuando se almacenan muchos pallets del mismo SKU y la prioridad es aumentar densidad, un sistema Drive In puede aprovechar mejor la superficie y reducir pasillos. El intercambio es claro: la accesibilidad directa disminuye y la operación debe adaptarse a la lógica de carga del sistema. Puede ser conveniente para productos homogéneos, inventarios de baja variedad o cámaras de frío, donde el costo por metro cuadrado es especialmente relevante.
Para productos fraccionados o preparación manual de pedidos, un rack picking puede ordenar cajas, unidades y reposiciones sin ocupar posiciones de pallet en zonas destinadas a despacho. Si el problema es falta de superficie para procesos complementarios, un altillo rack o altillo industrial puede incorporar niveles operativos y liberar el primer nivel para almacenamiento o flujo. Ninguna alternativa debe definirse solo por la cantidad de posiciones que promete: la estructura debe estar calculada para las cargas reales y ser compatible con la operación futura.
Validar capacidad, seguridad y operación de equipos
Un layout puede verse eficiente en plano y fallar durante el primer turno si no considera radios de giro, alturas de elevación, capacidades residuales de la grúa y ancho efectivo de los pallets. El ancho de pasillo debe responder al equipo de movimiento, no a una medida genérica. Reducirlo para ganar posiciones puede ser contraproducente si obliga a maniobras lentas, aumenta impactos o impide trabajar con seguridad.
También se deben revisar las cargas por nivel, por bastidor y por módulo. Redistribuir pallets más pesados hacia una misma zona sin validar la memoria de cálculo puede superar las condiciones de diseño de la estructura. Las placas de carga, anclajes, protecciones de puntal y estado general del rack deben formar parte de la evaluación, especialmente si existen daños por impacto o modificaciones previas no documentadas.
La seguridad operacional incluye mantener rutas peatonales identificadas, proteger columnas y puntales expuestos, respetar holguras bajo redes y luminarias, y definir áreas para pallets vacíos, devoluciones y productos no conformes. Estas zonas suelen omitirse en el layout inicial y luego terminan ocupando pasillos críticos.
Implementar sin detener la bodega
La redistribución debe ejecutarse por etapas. Primero se define una zona piloto o de contingencia para recibir los pallets desplazados. Después se programa el traslado por familias de producto, considerando inventario, vencimientos, prioridades de despacho y capacidad diaria del equipo. Mover todo en una sola jornada puede parecer rápido, pero eleva el riesgo de errores de ubicación, daños de carga y quiebres en la trazabilidad.
Antes de liberar cada sector, es recomendable validar en terreno las medidas, alturas y maniobras. Una vez montado o reconfigurado el sistema, se señalizan ubicaciones, se actualiza el maestro de posiciones y se capacita a los operadores en las nuevas reglas de almacenamiento. Si la operación utiliza WMS, la carga de ubicaciones debe estar coordinada con el movimiento físico para evitar inventario disponible en una posición que ya no existe.
Un proyecto bien ejecutado considera una ventana de trabajo compatible con los horarios de recepción y despacho. En operaciones de alta exigencia, el montaje puede organizarse por sectores, turnos o fines de semana, manteniendo áreas operativas mientras se intervienen otras. La velocidad importa, pero no reemplaza la coordinación entre ingeniería, montaje y operación.
Redistribuir pallets es una oportunidad para que la bodega vuelva a responder al negocio que hoy opera, no al que existía cuando se instaló el primer rack. Con levantamiento técnico, layout validado y una estructura calculada, es posible recuperar orden, mejorar accesibilidad y usar la altura disponible sin comprometer la seguridad ni la continuidad de la operación.