Cuando una bodega comienza a perder capacidad por la cantidad de pasillos, no siempre necesita ampliar su superficie. Un rack drive in permite concentrar más posiciones de pallet en la misma huella, eliminando pasillos internos de acceso directo y aprovechando mejor el volumen disponible. Pero esa mayor densidad exige una operación compatible: carga homogénea, pocas referencias por canal y una definición precisa del método de entrada y salida de pallets.
Para una jefatura de operaciones, la decisión no consiste solo en comparar cuántos pallets caben. Hay que evaluar rotación, vencimientos, equipos de movimiento, altura útil, resistencia de la losa, dimensiones reales de la carga y continuidad operacional durante el montaje. Un sistema bien calculado puede resolver una bodega saturada; uno mal asignado puede dificultar la preparación de pedidos y aumentar los tiempos de maniobra.
Qué es un rack drive in y cómo opera
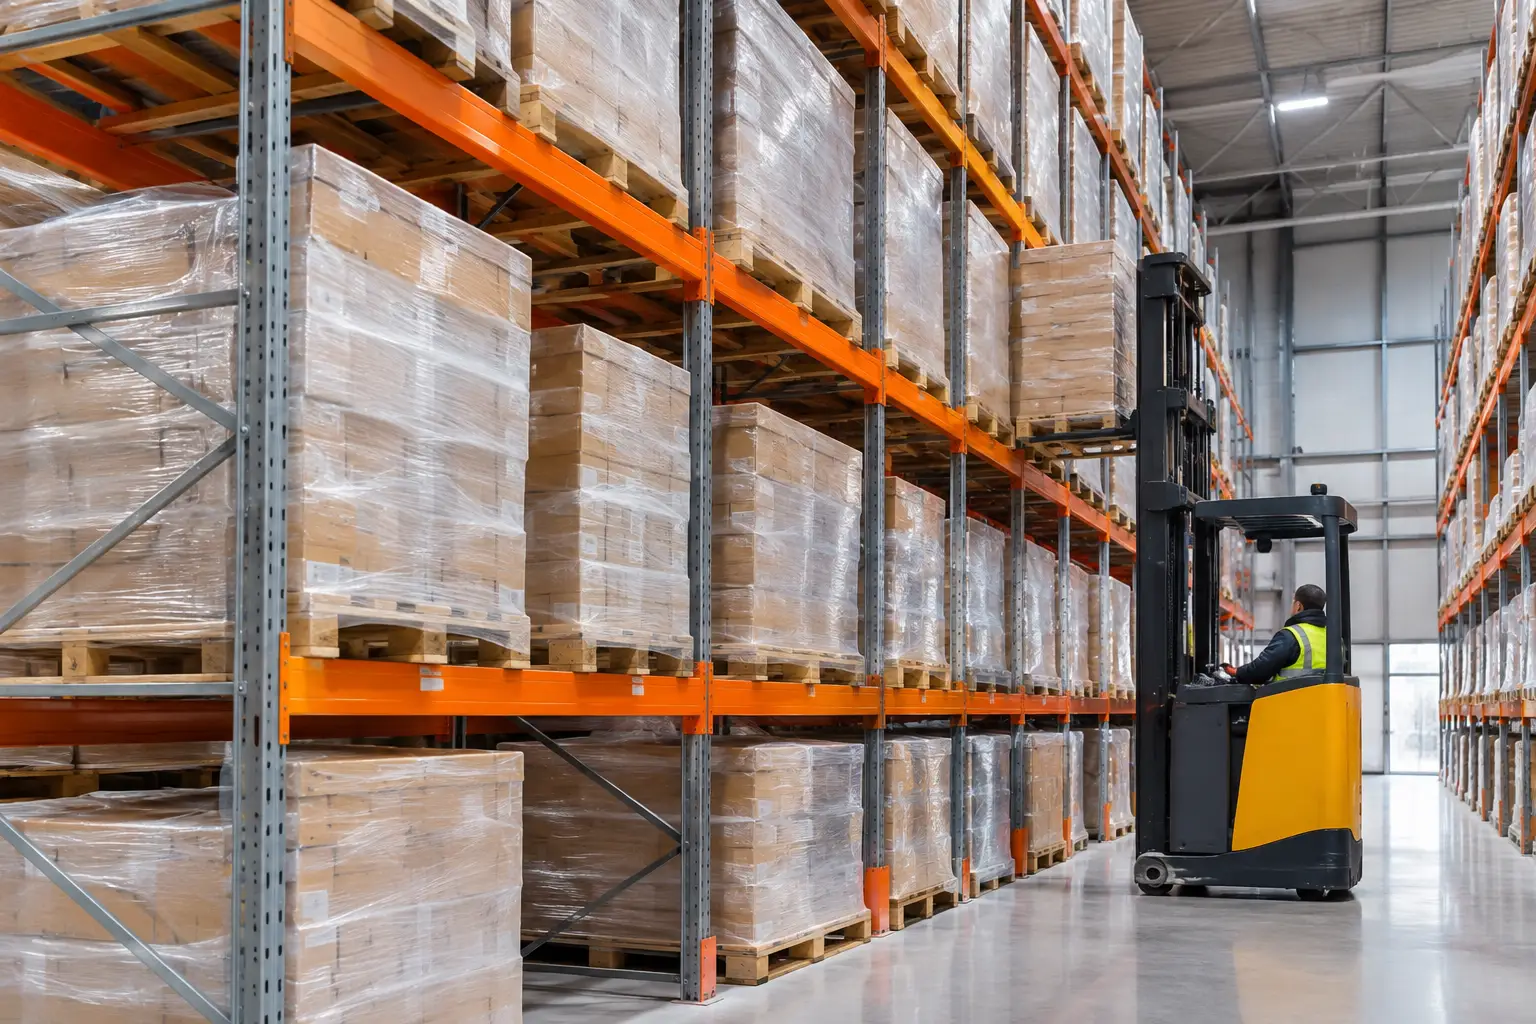
El rack drive in es un sistema de almacenaje compacto en el que la grúa horquilla ingresa directamente a calles o canales de almacenamiento para depositar y retirar pallets. Cada canal está compuesto por marcos, vigas superiores, rieles de apoyo y arriostramientos que guían y soportan la carga a distintas alturas.
A diferencia del rack selectivo, no existe un pasillo por cada fila de pallets. Los canales se construyen en profundidad y la grúa entra por un frente para operar las ubicaciones interiores. Esta configuración reduce la superficie destinada a circulación y aumenta de forma relevante la densidad de almacenaje.
En la mayoría de los casos, el sistema opera bajo lógica LIFO, es decir, último pallet en entrar, primero en salir. Por eso es especialmente adecuado para productos con alta cantidad de pallets por SKU, lotes homogéneos y rotaciones donde no se requiere acceso inmediato a cada pallet.
También puede diseñarse con acceso por ambos extremos para una lógica FIFO, configuración conocida como Drive Through, aunque esta alternativa requiere condiciones de layout y flujo distintas.
Cuándo conviene instalar rack drive in
La variable principal no es solo el volumen almacenado, sino cómo está compuesto ese inventario. El rack drive in entrega mejores resultados cuando cada SKU ocupa varios pallets y puede asignarse a un canal completo o a una parte significativa de este. Si existen muchas referencias con pocos pallets por producto, se desaprovechan posiciones y la selectividad se vuelve insuficiente.
Es una solución habitual para alimentos congelados, bebidas, materias primas, productos de temporada, packaging, producción en proceso y operadores logísticos con inventario consolidado por lote.
En cámaras de frío, donde cada metro cúbico tiene un costo operacional alto, la reducción de pasillos puede generar una diferencia particularmente relevante en capacidad.
También resulta conveniente cuando la bodega dispone de altura libre, pero la distribución actual no está transformando esa altura en posiciones útiles. La estructura puede configurarse con varios niveles, siempre que la carga, la capacidad de la losa, la altura de elevación de la grúa horquilla y las condiciones sísmicas del proyecto lo permitan.
No es la alternativa correcta si la operación exige picking frecuente desde pallets de muchas referencias, reposición permanente de ubicaciones específicas o control estricto FIFO por fecha de vencimiento. En esos escenarios, un rack selectivo, un sistema de picking o una combinación de soluciones suele entregar una operación más ágil.
Las variables que definen el diseño del sistema
Un proyecto de rack drive in no se debe dimensionar a partir de una medida estándar. La ingeniería debe comenzar con un levantamiento técnico de la bodega y de la operación real.
La medida nominal del pallet, por ejemplo, no basta: se debe revisar su ancho efectivo, fondo, altura máxima cargada, salientes, estado de la madera o plástico y estabilidad de la mercadería embalada.
La carga por pallet determina la capacidad de los rieles, marcos y uniones. A su vez, la altura de almacenaje define las solicitaciones estructurales y la necesidad de arriostramientos.
En Chile, la memoria de cálculo debe considerar las condiciones sísmicas aplicables y la configuración específica de la estructura, no solo tablas genéricas de capacidad.
La grúa horquilla es otra variable decisiva. Su tipo, ancho, radio de giro, altura de elevación y visibilidad condicionan el ancho de los pasillos de maniobra, la profundidad viable de los canales y la velocidad de operación.
Una grúa contrapesada puede requerir un layout distinto al de una retráctil, y no todas están preparadas para ingresar a una estructura compacta con la misma precisión.
La profundidad de cada canal tampoco debe maximizarse por defecto. Un canal más profundo puede sumar posiciones, pero incrementa el recorrido de la grúa y reduce la flexibilidad para separar lotes o referencias.
El punto correcto depende del número de pallets por SKU, de la tasa de entradas y salidas y del costo operacional de los movimientos internos.
Densidad no significa sacrificar seguridad
En un rack drive in, el equipo de movimiento trabaja dentro de la estructura. Por esa razón, la seguridad depende tanto del diseño como de la disciplina operacional.
Los rieles deben resistir la carga definida y permitir una correcta apoyatura del pallet. Los protectores de puntal, topes, guías y elementos de señalización reducen la exposición a impactos, pero no reemplazan una operación entrenada.
Cada pallet debe ingresar centrado, sin daños estructurales y con una base compatible con los rieles. Un pallet deformado o con tablas inferiores insuficientes puede generar una apoyatura inestable.
Antes de definir el sistema, conviene revisar físicamente una muestra representativa de las unidades de carga que circularán por la bodega, incluyendo los formatos más pesados y más altos.
La capacitación de operadores debe incluir la secuencia de ingreso, elevación, depósito, retiro y circulación dentro del canal.
También es necesario establecer inspecciones periódicas para detectar impactos, deformaciones, componentes flojos o daños en rieles. La estructura no debe modificarse, perforarse o repararse de manera improvisada sin una evaluación técnica previa.
Cómo evaluar si mejora realmente la operación
La comparación correcta no es entre dos tipos de rack en un plano aislado. Se debe contrastar la capacidad total, las posiciones netas utilizables, los tiempos de movimiento, la selectividad por SKU y la proyección de crecimiento del inventario.
Un layout con máxima densidad puede no ser el más rentable si obliga a reordenar pallets con demasiada frecuencia.
Un buen análisis considera al menos tres escenarios: la ocupación actual, el peak de inventario y el crecimiento esperado.
También conviene separar inventario de reserva, producto de alta rotación y stock para preparación de pedidos. Es frecuente que la respuesta no sea instalar drive in en toda la bodega, sino destinarlo a productos homogéneos de alto volumen y mantener rack selectivo para referencias que requieren acceso directo.
La continuidad operacional debe incorporarse desde la etapa de diseño. Si la bodega está activa, el montaje puede programarse por zonas, con liberación progresiva de áreas y medidas de segregación para proteger a personas, equipos y mercancías.
El objetivo no es solo instalar una estructura, sino dejar una solución utilizable, señalizada y validada para la operación diaria.
Del levantamiento a la puesta en marcha
Un proyecto bien ejecutado comienza en terreno. Se levantan dimensiones, pilares, puertas, redes contra incendio, desniveles, interferencias, capacidad disponible y rutas de circulación.
Con esa información se desarrolla un layout que define pasillos, cantidad de calles, niveles, profundidades y posiciones de pallet según la operación requerida.
Luego, la ingeniería transforma esa propuesta en una estructura especificada para las cargas y condiciones del proyecto. La memoria de cálculo entrega trazabilidad técnica y permite verificar que los componentes seleccionados respondan al uso previsto.
Después vienen la fabricación o suministro, el montaje controlado, la revisión final y la entrega operativa.
Racker aborda estas etapas como un solo proceso: levantamiento técnico, diseño de layout, ingeniería, fabricación, instalación y puesta en marcha.
Esta continuidad reduce descoordinaciones entre diseño y ejecución, especialmente en bodegas que deben mantener flujos activos durante la implementación.
Antes de decidir, conviene recorrer la bodega con datos concretos: pallets por SKU, peso, altura, rotación, vencimiento, tipo de grúa y restricciones físicas.
Con esa base, el rack drive in deja de ser una alternativa genérica y se convierte en una decisión de ingeniería que puede liberar capacidad sin perder control sobre la operación.