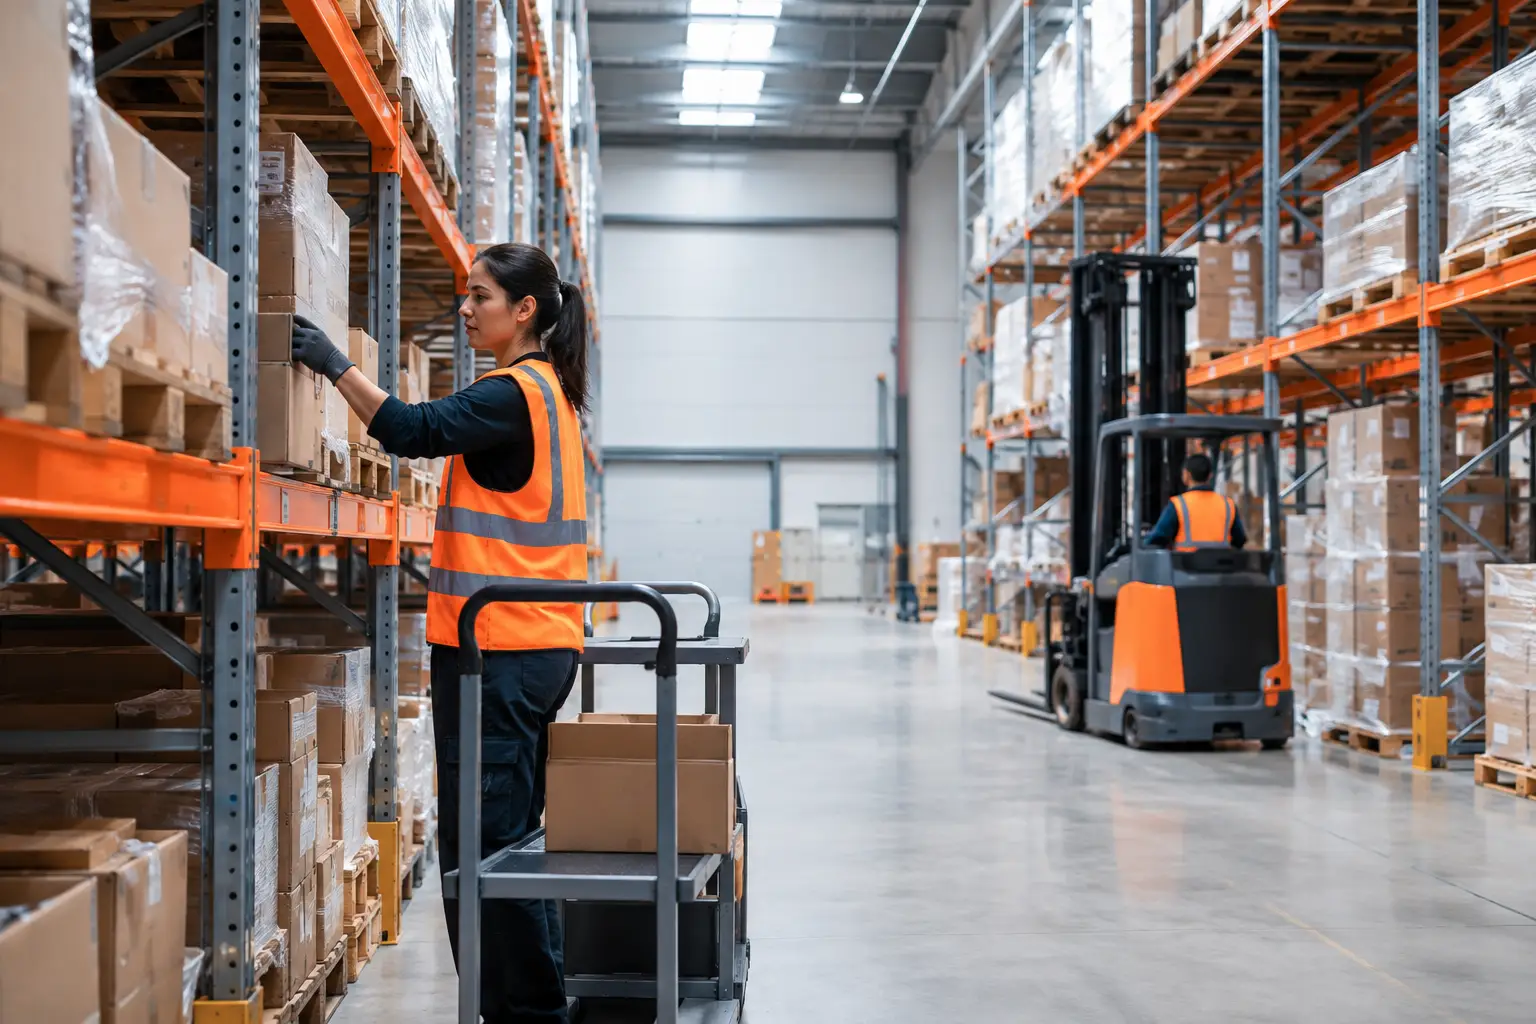
Cuando el pedido sale por unidades o por cajas completas, el picking manual por cajas deja de ser una tarea secundaria y pasa a definir la productividad del centro de distribución. Un layout mal resuelto obliga a los operarios a recorrer pasillos extensos, buscar referencias en altura o cruzarse con equipos de movimiento. El resultado no es solo menor velocidad: también aparecen errores de preparación, fatiga, congestión y riesgos de seguridad.
La solución no consiste simplemente en instalar más rack. Requiere definir qué productos deben estar disponibles para preparación, a qué altura, con qué frente de acceso y cómo se repondrán sin interferir con el despacho. Estas decisiones deben responder a la rotación, al volumen por SKU, al tipo de empaque y a las restricciones físicas reales de la bodega.
Qué exige un picking manual por cajas eficiente
El picking manual funciona mejor cuando el operario puede identificar, alcanzar y retirar la caja desde una posición estable, sin movimientos innecesarios. En la práctica, esto implica concentrar los SKU de mayor demanda en zonas de acceso directo y a alturas ergonómicas, normalmente entre la zona baja y media del rack.
No todos los productos deben recibir el mismo tratamiento. Un SKU de alta rotación, con múltiples pedidos diarios, necesita una ubicación de picking cercana a consolidación o despacho. Una referencia de baja salida puede mantenerse en niveles superiores, en una zona secundaria o incluso abastecerse bajo pedido. Asignar espacio de forma uniforme a todo el inventario consume posiciones valiosas y aumenta los desplazamientos.
También importa la forma en que se retira la mercancía. Una caja liviana puede manipularse desde niveles bajos con acceso frontal; una caja más pesada puede requerir una altura limitada, bandejas, rodillos o una configuración que evite levantar carga desde el suelo. Si las cajas tienen dimensiones variables, el rack debe considerar luces, niveles y accesorios que mantengan la estabilidad sin perder capacidad útil.
El layout debe separar preparación y reposición
Uno de los problemas más frecuentes en bodegas con preparación manual es utilizar el mismo pasillo para picking, reposición y tránsito de grúas. Esta configuración puede parecer eficiente al inicio porque reduce superficie destinada a circulación, pero genera detenciones cuando crece el volumen de pedidos.
Una operación estable distingue, en la medida que el espacio lo permita, entre reserva de inventario y frente de picking. La reserva puede ubicarse en niveles superiores del mismo rack o en una zona separada. El frente de picking queda destinado a la extracción manual. De esta forma, la reposición se programa en ventanas de menor actividad o se ejecuta por rutas que reduzcan el cruce con los preparadores.
La alternativa adecuada depende del nivel de rotación y de la superficie disponible. En una bodega compacta, un rack selectivo con niveles inferiores destinados a picking y niveles superiores de reserva puede ser suficiente. En operaciones con gran cantidad de líneas por pedido, una zona exclusiva de rack picking, abastecida desde almacenamiento de respaldo, permite ordenar mejor los flujos y aumentar la velocidad de preparación.
Definir recorridos antes de definir pasillos
El ancho de pasillo no se determina solo por la ficha de una grúa horquilla. Debe considerar el equipo que repone, el tránsito peatonal, los carros de picking, los puntos de giro y las zonas donde se detienen cajas o pallets transitoriamente. Un pasillo demasiado estrecho limita la reposición y expone al personal; uno sobredimensionado reduce posiciones de almacenaje sin aportar productividad.
Conviene revisar el recorrido completo de un pedido: inicio de la ruta, secuencia de ubicaciones, retiro de cajas, consolidación, control y despacho. Cuando los SKU más solicitados quedan dispersos, el operario recorre la bodega varias veces para completar una orden. Agrupar referencias que suelen salir juntas puede reducir distancia, aunque esta decisión debe validarse con datos de pedidos y no solo con la clasificación comercial de los productos.
La ubicación de las áreas de recepción, reposición y despacho también influye. No siempre es posible separarlas por completo, especialmente en instalaciones existentes. Sin embargo, el layout debe evitar que la preparación manual quede instalada en medio de un flujo intenso de pallets. La seguridad operacional mejora cuando peatones y equipos de movimiento tienen recorridos definidos, señalización y puntos de cruce controlados.
Cómo dimensionar las ubicaciones de picking
El dimensionamiento comienza con información que muchas veces está disponible, pero no se usa para diseñar la bodega: número de SKU activos, ventas por referencia, unidades por pedido, dimensiones de las cajas, peso, stock promedio, stock máximo y frecuencia de reposición. Con esos datos se puede clasificar el inventario por rotación y asignar capacidad de picking de acuerdo con el consumo real.
Para los productos de alta salida, una ubicación demasiado pequeña obliga a reponer varias veces por turno. Para los de baja salida, una ubicación sobredimensionada inmoviliza espacio. El objetivo es equilibrar frecuencia de reposición y cantidad de frentes requeridos, considerando además la capacidad del equipo que abastece la zona.
La profundidad del nivel también debe ser coherente con la caja. Si se almacenan cajas en doble profundidad sin una regla clara de rotación, pueden quedar unidades antiguas al fondo o generarse una búsqueda innecesaria. Cuando la trazabilidad o la fecha de vencimiento son críticas, el acceso frontal y la secuencia FIFO requieren una revisión específica del sistema, de la carga y de la reposición.
En alimentos, farmacéutica, insumos industriales y repuestos, el inventario suele combinar cajas de tamaño muy distinto. En esos casos, una modulación única puede desperdiciar volumen. La solución puede incluir diferentes alturas entre niveles, separadores, bandejas metálicas, mallas o configuraciones sectorizadas. Cada elemento debe definirse en la ingeniería del proyecto, no agregarse improvisadamente después del montaje.
Rack picking, rack selectivo y altillos: cuándo usar cada sistema
El rack picking está pensado para entregar acceso directo a cajas, contenedores o unidades de preparación. Puede configurarse con niveles regulables y accesorios según el formato de la carga. Es una alternativa adecuada cuando existe una cantidad alta de SKU, preparación frecuente y necesidad de acceso manual ordenado.
El rack selectivo puede cumplir una doble función: almacenar pallets en altura y habilitar niveles inferiores para picking por cajas. Esta solución resulta conveniente cuando el inventario de reserva está estrechamente vinculado a la zona de preparación y la operación necesita acceder a cada pallet. Su desempeño dependerá de una reposición planificada y de que los niveles de picking no queden expuestos a impactos de equipos móviles.
Cuando la restricción principal es la superficie, un altillo industrial o altillo rack puede crear una segunda área operativa para preparación, empaque o almacenamiento liviano. No es una respuesta automática a cualquier falta de espacio. Antes de proyectarlo se debe revisar altura libre, cargas de uso, evacuación, accesos, protección contra caídas, transporte vertical de productos y efecto del nuevo flujo sobre las áreas existentes.
La elección entre estos sistemas no debe basarse únicamente en la capacidad nominal. Una bodega puede almacenar más posiciones y, al mismo tiempo, preparar pedidos más lento si la accesibilidad se deteriora. Por eso, capacidad, selectividad, ergonomía y velocidad de reposición deben evaluarse como variables conectadas.
Errores que elevan el costo operativo
Un error habitual es instalar el picking donde queda espacio disponible, sin analizar cercanía a despacho ni rutas de preparación. Otro es usar los primeros niveles del rack como zona de cajas sin revisar la resistencia de las bandejas, la carga distribuida, los anclajes y la protección de puntales.
También es frecuente mantener una ubicación fija para cada SKU aunque cambie radicalmente su demanda. La clasificación ABC debe revisarse con cierta periodicidad. Una referencia estacional o una línea promocional puede desplazar temporalmente a productos estables de la zona más accesible. Ajustar la asignación evita que el layout quede congelado frente a una operación que sí cambia.
Por último, no conviene diseñar solo para el inventario actual. El proyecto debe considerar crecimiento, incorporación de referencias, cambios de embalaje y eventuales variaciones en el perfil de pedidos. Esto no implica sobredimensionar toda la estructura, sino dejar criterios claros para ampliar o reconfigurar sin comprometer la continuidad operacional.
Del levantamiento técnico a la puesta en marcha
Un proyecto de picking manual por cajas comienza con un levantamiento en terreno. Se revisan dimensiones de la nave, altura disponible, columnas, puertas, redes contra incendio, losas, zonas de seguridad, equipos de movimiento y flujos existentes. Luego se cruzan esas restricciones con los datos de inventario y preparación de pedidos.
Con esa base se desarrolla un layout que define posiciones, pasillos, zonas de picking, reserva, consolidación y despacho. La ingeniería y memoria de cálculo verifican que la estructura responda a las cargas definidas. La fabricación, el suministro y el montaje deben coordinarse por etapas para reducir interferencias con la operación, especialmente cuando la bodega continúa funcionando durante la implementación.
Racker aborda este proceso como una decisión de ingeniería aplicada: no se trata de llenar la nave con estructuras, sino de lograr que cada ubicación contribuya a una preparación más controlada, segura y productiva.
Si los preparadores caminan más de lo necesario, esperan por reposición o manipulan cajas en posiciones inseguras, la bodega ya está entregando una señal clara. Medir esos puntos antes de intervenir permite convertir el espacio disponible en una operación que responda mejor al volumen real de pedidos.