Una bodega puede parecer saturada aun cuando conserva metros cúbicos sin utilizar. El problema suele estar en la distribución: pasillos sobredimensionados, posiciones de pallet mal orientadas, zonas de preparación invadiendo áreas de almacenaje o una altura útil que no fue incorporada al diseño. Un layout bodega bien resuelto no consiste en dibujar racks sobre un plano. Es una decisión de ingeniería que ordena carga, flujos, equipos y seguridad para que la operación pueda crecer con control.
Para una gerencia de operaciones, el objetivo no es simplemente instalar más estructura. Es aumentar capacidad útil sin bloquear el acceso a los productos críticos, sin crear recorridos improductivos y sin comprometer la estabilidad de las instalaciones. La solución correcta depende de cómo se mueve el inventario, no solo de cuántos pallets entran en la nave.
Qué debe resolver un layout bodega
El layout define la relación entre las zonas de recepción, almacenaje, picking, consolidación, despacho, circulación y áreas de apoyo. Cuando estas zonas no responden al flujo real, aparecen síntomas conocidos: congestión de grúas horquilla, pallets en pasillos, recorridos extensos para preparar pedidos, inventario difícil de ubicar y diferencias entre la capacidad teórica y la capacidad efectivamente utilizable.
Un diseño eficiente debe equilibrar cuatro variables que a veces compiten entre sí: capacidad, accesibilidad, densidad y velocidad operacional. Un rack selectivo, por ejemplo, entrega acceso directo a cada pallet y funciona bien con alta variedad de SKU, pero requiere más superficie de pasillos que una solución de alta densidad. Un rack drive in puede aumentar posiciones de pallet en productos homogéneos y de baja variedad, aunque reduce la selectividad. No existe un sistema superior en todos los casos.
También es necesario considerar el comportamiento del inventario. Un producto de alta rotación no debiera quedar al fondo de una calle profunda ni en un nivel que obligue a movimientos adicionales. En cambio, una reserva de baja rotación puede ocupar ubicaciones de mayor profundidad o niveles superiores, siempre que la carga y el equipo de movimiento lo permitan.
Levantamiento técnico antes de definir la estructura
Un plano arquitectónico es un punto de partida, no una base suficiente para diseñar. La bodega real puede tener pilares, puertas, redes contra incendio, tableros eléctricos, cambios de nivel, vigas, restricciones de evacuación o sectores con menor altura libre. Cada una de estas condiciones afecta la geometría del layout y la configuración posible de los racks.
El levantamiento técnico debe verificar dimensiones útiles de largo, ancho y altura, además de la calidad y capacidad de la losa cuando corresponda. Se revisan accesos, radios de giro, puntos de carga y descarga, sentido de circulación, ubicación de andenes y áreas que deben permanecer libres por razones operacionales o normativas.
En paralelo, es indispensable levantar información del inventario. La cantidad de SKU, pallets por SKU, dimensiones de las unidades de carga, peso máximo por pallet, tipo de embalaje, criterio FIFO o LIFO y rotación mensual determinan la solución. Diseñar solo a partir de una cifra total de pallets puede generar una bodega con alta ocupación nominal, pero baja capacidad de respuesta frente a la demanda diaria.
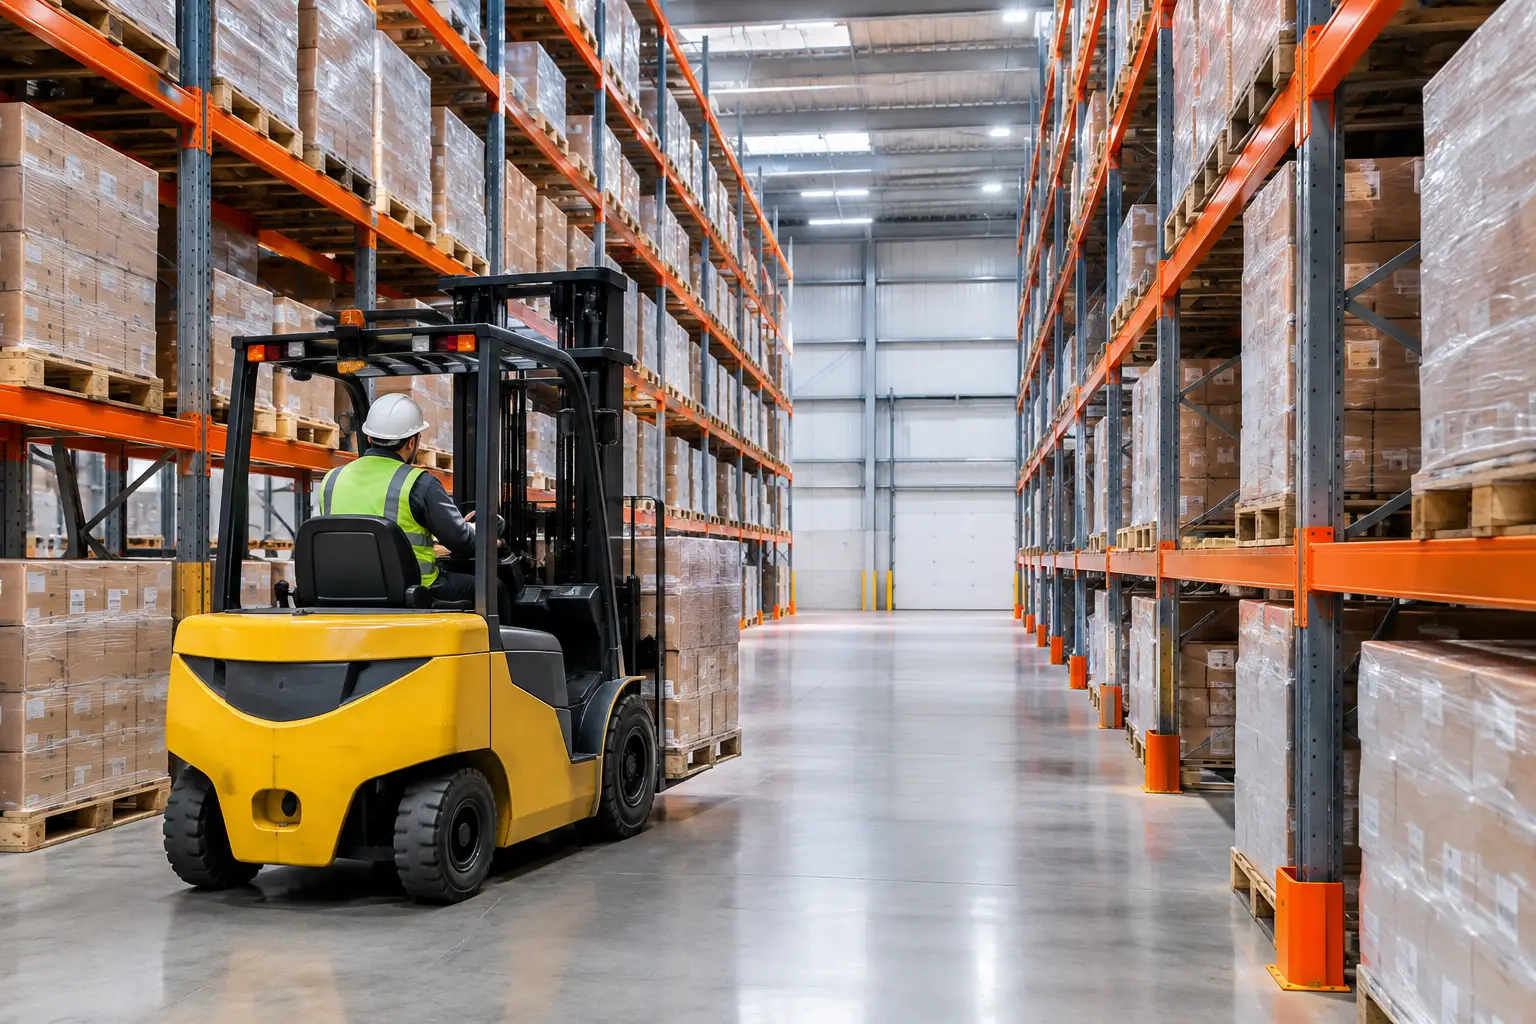
El equipo de movimiento merece el mismo nivel de revisión. Una grúa contrapesada, una reach truck y una trilateral requieren anchos de pasillo, alturas de operación y condiciones de piso diferentes. Reducir pasillos para ganar posiciones puede ser razonable, pero solo si el equipo puede maniobrar de forma segura y mantener la productividad requerida.
Cómo definir zonas y recorridos operacionales
Una bodega ordenada debe permitir que el flujo avance con la menor cantidad de cruces posibles. La recepción requiere espacio para descargar, revisar, etiquetar y clasificar antes de que el producto ingrese a almacenaje. Si esa etapa no cuenta con superficie suficiente, la mercadería termina temporalmente en pasillos o bloqueando ubicaciones de rack.
La zona de picking necesita una lógica propia. En operaciones con preparación manual de pedidos, los SKU de mayor movimiento deben ubicarse cerca de consolidación o despacho y a alturas ergonómicas. Puede ser conveniente separar el picking de cajas o unidades de la reserva de pallets completos mediante rack picking, niveles inferiores configurados para preparación o áreas específicas de suelo. Esa decisión reduce interferencias entre personas y equipos de movimiento.
Despacho también debe dimensionarse de acuerdo con las ventanas de carga, la cantidad de rutas y el volumen de pedidos que se consolidan simultáneamente. Una operación que prepara pedidos durante horas, pero solo dispone de pocos minutos para cargar, necesita una zona de staging claramente delimitada. Dejar ese espacio fuera del layout puede aumentar la capacidad de rack en el papel, pero trasladará el problema al momento de despachar.
Los recorridos deben observarse en ambos sentidos. No basta con trazar la ruta más corta de recepción a almacenaje. Hay que revisar cómo circulan pallets vacíos, devoluciones, productos rechazados, residuos y peatones. La segregación entre tránsito peatonal y equipos móviles es parte del diseño, especialmente en bodegas con picking manual y alto movimiento de grúas.
Elegir el sistema de almacenaje según la operación
El sistema de rack debe ser una consecuencia del layout y de los datos operacionales. El rack selectivo se adapta a bodegas con múltiples referencias, acceso directo y cambios frecuentes en la composición del inventario. Permite administrar ubicaciones con flexibilidad, aunque su densidad está condicionada por los pasillos.
Para inventarios de menor variedad y mayor volumen por SKU, el rack drive in puede ser una alternativa para aumentar densidad. Es habitual en operaciones donde la lógica LIFO es aceptable o donde la mercadería tiene lotes homogéneos. Sin embargo, exige disciplina operacional, equipos compatibles y una evaluación rigurosa de impactos, protecciones y maniobras dentro de las calles.
Cuando el principal problema es la falta de superficie para preparación, un altillo rack o altillo industrial puede crear niveles de trabajo adicionales. Esta solución no reemplaza necesariamente el almacenaje de pallets, pero permite liberar el primer nivel para actividades de picking, packing, insumos, repuestos o áreas administrativas operacionales. Su factibilidad depende de la altura disponible, las cargas de uso, los accesos y la integración con el flujo existente.
En cámaras de frío, la lógica es similar, pero las condiciones cambian. La densidad cobra mayor relevancia por el costo del volumen refrigerado, mientras que los materiales, protecciones, operación de equipos y tolerancias deben responder a la condición térmica. Copiar un layout de bodega seca en una cámara de frío suele producir restricciones que se detectan tarde.
Capacidad útil: la cifra que realmente importa
La cantidad de posiciones de pallet es un indicador relevante, pero no debe analizarse aislada. Una bodega puede tener 1.000 posiciones instaladas y operar con menor capacidad útil si necesita mantener calles de acceso libres, reservar ubicaciones por lote, separar productos incompatibles o dejar espacio para procesos de preparación.
La ocupación sostenible depende de la variabilidad del inventario. Cuando existen muchos SKU con pocos pallets por referencia, se requiere una reserva de ubicaciones mayor para evitar reubicaciones continuas. En cambio, una operación con pocos SKU y lotes largos puede alcanzar mayor ocupación sin perder capacidad de gestión.
Por eso, un proyecto debe contrastar la capacidad estática del diseño con la capacidad requerida en períodos punta. Crecimientos estacionales, campañas comerciales, recepción de importaciones y cambios en la política de inventario pueden modificar la necesidad real de posiciones. Diseñar con una proyección razonable evita que una inversión nueva quede limitada antes de entrar en régimen.
Ingeniería, seguridad y puesta en marcha
El layout debe transformarse en una solución verificable. La ingeniería define configuraciones, niveles de carga, arriostramientos, anclajes y componentes estructurales de acuerdo con las condiciones del proyecto. La memoria de cálculo entrega respaldo técnico para que la estructura responda a las cargas previstas y a las exigencias de la instalación.
La seguridad no termina en el cálculo. Durante el montaje se debe controlar la verticalidad, fijación, protecciones, señalización de cargas y entrega de la estructura. Una vez en operación, los usuarios necesitan conocer los límites de cada nivel, evitar sobrecargas y reportar impactos. Un rack golpeado por una grúa no es un detalle estético: puede alterar el comportamiento de un marco, un larguero o un anclaje.
La implementación también debe considerar continuidad operacional. En una bodega activa, el montaje por etapas, la segregación del área de trabajo y la coordinación de ventanas de intervención permiten avanzar sin detener completamente la operación. Racker aborda esta secuencia desde el levantamiento hasta la instalación y entrega, para que el diseño proyectado pueda convertirse en capacidad operativa real.
Antes de solicitar una cotización, conviene reunir planos disponibles, inventario por SKU, dimensiones y pesos de pallet, información del equipo de movimiento, fotografías del recinto y una proyección de crecimiento. Con esos antecedentes, la conversación técnica deja de centrarse en metros de rack y pasa a enfocarse en la pregunta que importa: cómo sostener el flujo de su bodega cuando el inventario y la exigencia comercial aumenten.