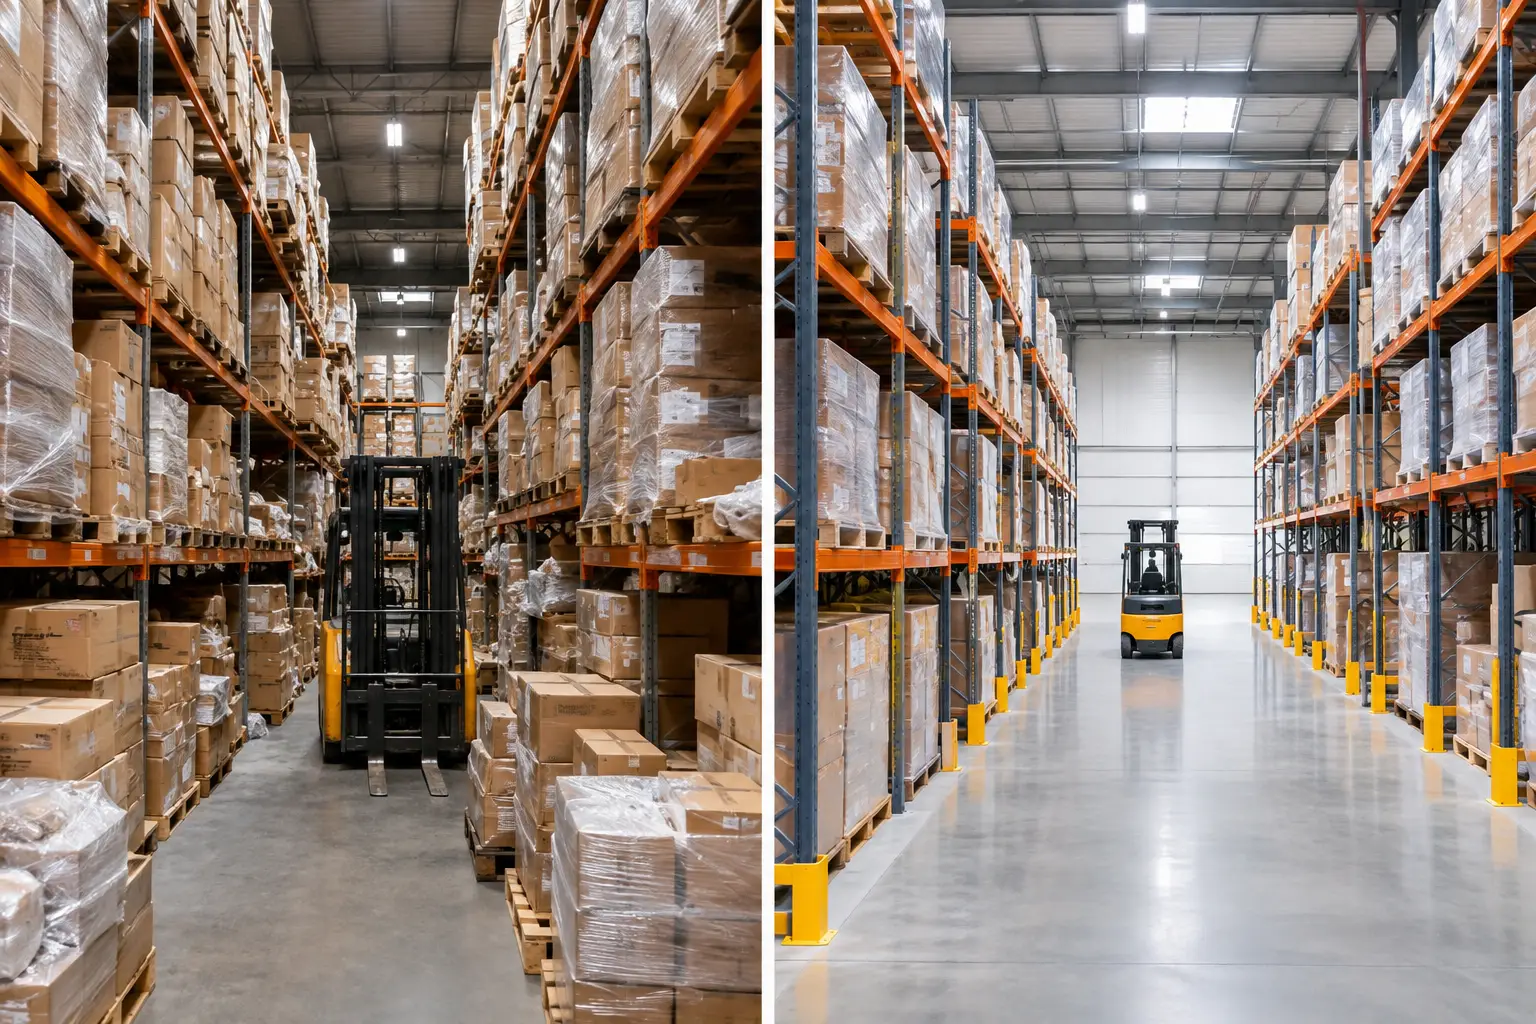
Una bodega puede seguir despachando aun cuando ya está saturada, pero lo hace a costa de recorridos improductivos, posiciones improvisadas y mayor exposición a incidentes. Este ejemplo de bodega con saturación muestra un escenario frecuente en centros de distribución de Santiago: el inventario crece, los pallets empiezan a ocupar pasillos y áreas de preparación, y la operación pierde capacidad sin que necesariamente falte superficie construida.
El problema no se resuelve simplemente agregando racks. Antes de definir una estructura, se debe entender qué productos se almacenan, cuánto pesan, cómo rotan, qué equipo los manipula y qué nivel de acceso requiere cada pallet. La solución correcta depende de esas variables y de la continuidad operacional que el proyecto debe resguardar.
Ejemplo de bodega con saturación: el problema operativo
Consideremos una empresa de alimentos secos que opera una bodega de 1.200 m², con 7 metros de altura útil bajo estructura. El recinto trabaja con aproximadamente 650 SKU, de los cuales 120 concentran la mayor parte de los movimientos diarios. La operación recibe pallets completos, prepara pedidos mixtos y despacha a clientes mayoristas y puntos de venta.
La bodega cuenta con rack selectivo instalado hace varios años, sectores de almacenamiento en piso y una zona de picking que fue creciendo de manera informal. Inicialmente, el sistema ofrecía 1.050 posiciones de pallet. Con el aumento de inventario estacional y nuevos formatos de producto, la demanda llegó a 1.320 posiciones.
La diferencia de 270 pallets no se distribuyó de forma planificada. Se acumuló en pasillos, zonas de recepción, frentes de rack y áreas destinadas al armado de pedidos. El resultado no fue solo una bodega visualmente congestionada. Los operadores comenzaron a mover pallets para acceder a otros pallets, la recepción quedó sin holgura en horas punta y los despachos se retrasaron porque la mercadería preparada competía por espacio con el inventario de reserva.
En este escenario aparecen señales concretas de saturación: pallets en piso que reducen el ancho útil de circulación, productos de baja rotación ocupando posiciones accesibles, niveles superiores subutilizados y zonas de picking con reposiciones frecuentes. También es común observar daños en puntales o protectores, provocados por maniobras más ajustadas de grúas horquilla y transpaletas.
Por qué ampliar superficie no siempre es la primera respuesta
Frente a una bodega saturada, una alternativa habitual es arrendar una instalación adicional o ampliar la existente. Puede ser necesario en algunos casos, pero no debería ser la primera decisión sin revisar la capacidad real del layout actual.
En el caso planteado, la altura disponible permite aumentar los niveles de almacenaje en sectores específicos. Sin embargo, elevar la estructura sin revisar la carga de los pallets, el tipo de grúa y la condición del piso sería un error. Una bodega no gana capacidad útil solo por tener más niveles: debe poder cargar, reponer, preparar pedidos y despachar sin crear un cuello de botella nuevo.
También hay una diferencia relevante entre capacidad física y capacidad operativa. Es posible diseñar más posiciones de pallet, pero si los productos de alta rotación quedan lejos de despacho o si cada reposición exige maniobras complejas, la productividad puede caer. El objetivo es recuperar capacidad sin sacrificar accesibilidad, seguridad ni velocidad de flujo.
Levantamiento técnico antes de definir racks
El primer paso es realizar un levantamiento en terreno. En una bodega con saturación, la percepción inicial suele ser que falta espacio en todas partes. Las mediciones y el análisis muestran con mayor precisión dónde se origina la pérdida de capacidad.
El levantamiento debe considerar dimensiones interiores, altura útil, ubicación de pilares, puertas, redes contra incendio, iluminación, rutas peatonales y áreas de evacuación. También se revisan las condiciones del radier, las cargas por pallet, las alturas de carga, las holguras necesarias y el radio de giro de los equipos de movimiento.
A nivel operacional, se levanta la cantidad de SKU, stock promedio y máximo, clasificación ABC, rotación, unidades de manipulación y modalidad de preparación de pedidos. No es lo mismo almacenar 1.300 pallets de productos homogéneos que manejar el mismo volumen con cientos de referencias y pedidos fraccionados. En el primer caso, la densidad puede ser prioritaria; en el segundo, el acceso selectivo y la cercanía al área de picking suelen tener mayor peso.
Para este ejemplo, el análisis identifica tres causas principales. Primero, el rack existente utiliza solo cuatro niveles pese a que la altura disponible admite una configuración superior en varias zonas. Segundo, productos lentos y de reserva ocupan posiciones cercanas a despacho. Tercero, el picking manual invade una superficie que podría organizarse verticalmente.
La solución: capacidad, acceso y flujo en un mismo layout
La propuesta técnica combina más de un sistema porque la operación tiene necesidades distintas. En la zona de reserva, donde se almacenan pallets completos con rotación media y baja, se rediseña el rack selectivo para aprovechar cinco niveles de carga, respetando las capacidades estructurales y las maniobras de la grúa horquilla.
El rack selectivo mantiene acceso directo a cada pallet. Esto es especialmente útil cuando existen muchas referencias, fechas de vencimiento o exigencias de control FIFO. Aunque no entrega la máxima densidad posible, evita relocalizaciones innecesarias y da flexibilidad frente a cambios de mix de productos.
Para los productos de alta rotación, el layout reserva posiciones próximas a la zona de preparación y despacho. La lógica no es almacenar más lejos para liberar metros cuadrados, sino reducir recorridos de los equipos y asegurar reposición rápida. En este sector, la asignación de ubicaciones se define según volumen de salida, formato y frecuencia de reposición.
La zona de picking se reorganiza con Rack Picking en niveles inferiores y almacenamiento de reserva sobre la misma estructura cuando la carga y la operación lo permiten. Esta solución separa visualmente el stock de preparación del stock palletizado, disminuye el desorden y permite que los preparadores trabajen sin invadir pasillos de grúa.
En una parte de la bodega, donde la preparación manual requiere superficie adicional y la altura está subutilizada, se evalúa un Altillo Rack. Esta alternativa genera un segundo nivel para picking liviano o almacenamiento de cajas, mientras el nivel inferior conserva funciones de reserva o consolidación. Su conveniencia depende de las cargas, accesos, circulación de personas, evacuación y proceso de reposición. No es una respuesta automática para cualquier bodega saturada.
Con estas intervenciones, la capacidad proyectada pasa de 1.050 a cerca de 1.400 posiciones de pallet, además de ordenar la preparación de pedidos. El aumento no proviene de llenar todos los espacios disponibles, sino de reasignar funciones y utilizar la altura de forma calculada.
Qué valida la ingeniería antes del montaje
El layout es la base del proyecto, pero la seguridad se define en la ingeniería. Cada configuración requiere verificar cargas por nivel, capacidad de bastidores, vigas, anclajes y comportamiento de la estructura según su altura y condición de uso. La memoria de cálculo documenta estos criterios y permite respaldar técnicamente la solución propuesta.
También se deben definir protecciones de puntales, defensas para sectores expuestos, señalización de cargas admisibles y criterios de operación. Si la bodega utiliza grúas contrapesadas, reach o transpaletas eléctricas, los pasillos y las holguras cambian. Diseñar un pasillo demasiado estrecho puede aumentar posiciones en plano, pero volver inviable o riesgosa la operación diaria.
La planificación del montaje es otro punto crítico. Cuando la bodega está activa, la instalación debe ejecutarse por etapas, aislando áreas de trabajo y coordinando movimientos de inventario. Un buen proyecto considera dónde se trasladará temporalmente el stock, cómo se mantendrán los despachos y en qué momento se liberan los sectores para intervenirlos.
Racker aborda este tipo de proyectos desde el levantamiento, diseño de layout e ingeniería hasta la fabricación, suministro, instalación y puesta en marcha. Esa secuencia permite que la solución responda a la operación real y no solo a un plano con más racks.
Indicadores para comprobar que la saturación fue resuelta
Una vez implementado el proyecto, no basta con contar nuevas posiciones de pallet. Conviene medir la ocupación promedio y máxima, la cantidad de pallets almacenados en piso, los tiempos de reposición, la distancia recorrida por equipos y la disponibilidad de las áreas de recepción y despacho.
La mejora debería verse en una disminución sostenida de pallets fuera de ubicación, menos interferencias entre picking y movimientos de reserva, y mayor capacidad para absorber períodos de alta demanda. Si la ocupación vuelve rápidamente a niveles críticos, puede ser una señal de que cambió el mix de SKU, aumentó la rotación o se requiere revisar la política de inventario, no necesariamente instalar más estructura.
Una bodega ordenada no es la que tiene cada metro ocupado. Es la que mantiene capacidad disponible donde el flujo la necesita, permite acceder al inventario sin maniobras improductivas y sostiene sus niveles de servicio aun cuando la demanda aumenta. Evaluar la saturación con datos de carga, rotación y operación permite convertir un problema de espacio en una decisión de ingeniería aplicable.